
精密ツーリングホルダ
ツーリングホルダは、スピンドルとツールを結合するための重要な部品です。異なる加工条件に適したツーリングホルダを使用することで、最小の労力で最大の効果を得ることができます。当社は、革新的なクランプ技術と熟練した専門的な製造能力を備えた、高精度で高品質なツーリングホルダを幅広く提供しています。お客様のさまざまな要件を満たす最適なソリューションを提供することが当社が継続的な目標です。
品質
Parfaiteのツーリングホルダの品質
| 材料 | 硬度 | 表面仕上げ | 低温処理 | テーパーシャンク精度 | |
|---|---|---|---|---|---|

|
Steep Taper NiCrMo HSK / Premium Chucks Higher Grade | 55〜58Hrc最小深さ0.8mm | RA.0.15μm | 180度 | AT3 か DIN69893より良い |
| 他のブランド | CrMo NiCrMo | 50〜55Hrc最小深さ0.6mm | RA。0.2-0.4μm | Nil or Only Sub-Zero (-90) | AT4 か DIN69893から外れ |
| 変位精度 | 研削機械 | 検査方法 | バランス調整 | ||
|---|---|---|---|---|---|
|
|
カタログ通り | スイス製の最先端技術のもの | 訓練済みの担当者による、認証済みのゲージにて、100%検査 | バランス機で実際にバランス調整済み | |
| 他のブランド | カタログ通りに従わない事が多い | 一般市販品 | 未訓練の従業員による、未認定ゲージにて抜き取り検査 | 事前にバランス調整済みの数値でバランス調整済みの数値に流用する |
低温処理
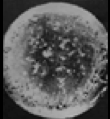
ツーリングホルダ内部に残るオーステナイトはマルテンサイトに変換され、その変化した構造は97%〜98%に達します。右側の画像は、同じ材料で異なる熱処理を施した2つの金属組織図です。もしナイフハンドルが低温処理されると、その寿命と安定性は未処理の材料を大きく上回ります。当社の製品にはHY、CR、PFCなどがあります。
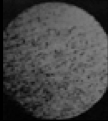
左図 | 超冷却処理後の金属組織図
右図 | 超冷却処理なしの金属組織図
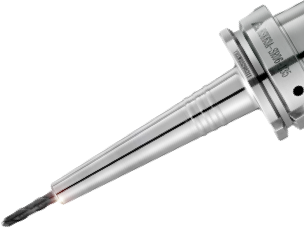
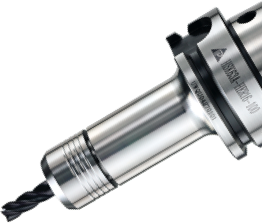
精密ツーリングホルダシリーズ製品一覧

絞り込み条件
すべてのツールホルダー (81)

ハイドロチャック‐HSK‐A


SRスリムタイプ焼きばめホルダ - HSK-A


CR標準型焼きばめホルダ - HSK-A


HERコレットチャック‐HSK-A


THERスリムコレットチャック‐HSK‐A


ER 高速ボールナットカッターハンドル-HSK-A


ERコレットハンドル-HSK-A


PFKS 高速ツールハンドル-HSK-A


PFK コレットハンドル-HSK-A


PFC パワフルフライスカッターハンドル-HSK-A


FMB フェイスミリングカッターホルダー(メトリックミリングカッター用)-HSK-A


SLE サイドロックツールホルダー-HSK-A


HY ハイドロチャック‐HSK‐E


SRスリムタイプ焼きばめホルダ - HSK-E


CR標準型焼きばめホルダ - HSK-E


HERコレットチャック‐HSK-E


THERスリムコレットチャック‐HSK‐E


ER高速小径ツールハンドル-HSK-E


ER 高速ボールナットカッターハンドル-HSK-E


ER コレットハンドル-HSK-E


PFKS 高速ツールハンドル-HSK-E


PFK コレットハンドル-HSK-E


HY ハイドロチャック‐BT


SRスリムタイプ焼きばめホルダ - BT


CR標準型焼きばめホルダ - BT


HERコレットチャック‐BT


THERスリムコレットチャック‐BT


ER高速ボールナットカッターハンドル-BT


ER ボールナットハンドル-BT


ERコレットハンドル-BT


ER 小径ツールホルダー-BT


PFKS 高速ツールハンドル-BT


PFK コレットハンドル-BT


PFC パワフルフライスカッターハンドル-BT


PFC パワフルフライスカッターハンドルセット-BT


SLE サイド ロック ホルダ-BT


MTAモールステーパーホルダー - BT

MTBモールステーパーホルダー - BT

FMA / FMBフェイスミリングツールホルダー-BT


FMCフェイスミリングツールホルダー-BT


ドリルチャックハンドル-BT


タッピングソケットハンドル-BT


HY ハイドロチャック‐BTT


SRスリムタイプ焼きばめホルダ - BTT


CR標準型焼きばめホルダ - BTT


HERコレットチャック‐BTT


THERスリムコレットチャック‐BTT
ER高速ボールナット式ツールホルダー - BTT


ER ボールナットハンドル-BTT


ERコレットハンドル-BTT


ER小径ツールホルダー-BTT


PFK 高速フルサークルナットカッターハンドル-BTT


PFK コレットハンドル-BTT


PFC パワフルフライスカッターハンドル-BTT
PFC パワフルフライスカッターハンドルセット-BTT
SLE サイドロックツールホルダー-BTT
MTAモールステーパーホルダー - BTT
FMA/FMB フェイスミルカッターホルダー-BTT


FMC フェイスミリングカッターハンドル-BTT

ドリルチャックハンドル-BTT

HERコレットチャック‐BTN


ERコレットハンドル-BTN


PFK 高速フルサークルナットカッターハンドル-BTN


PFK コレットハンドル-BTN


HY ハイドロチャック‐SK


CR標準式チャック-SK


HERコレットチャック‐SK


THERスリムコレットチャック‐SK


ER ボールナットハンドル-SK


ERコレットハンドル-SK


PFKS 高速ツールハンドル-SK


PFK コレットハンドル-SK


PFC パワフルフライスカッターハンドル SK

SLE サイドロックツールホルダー-SK


MTAモールステーパーホルダー - SK

FMB フェイスミリングカッターホルダー(メトリックミリングカッター用) -SK


ハイドロチャック‐ISO


HERコレットチャック‐ISO


ER高速小径ツールホルダー-ISO


PFKS 高速ツールハンドル-ISO


PFK コレットハンドル-ISO


FAQ
常見問答
ツールホルダーの選定ミスが加工精度不良の原因になっていませんか?
加工精度不良的要因は多岐にわたりますが、ツールホルダーの観点から見ると、主な原因はホルダーの選定ミスにあります。工具を把持した後の振れ(偏擺)が大きいと、加工精度の低下を招きやすくなります。そのため、求める加工精度に応じて適切なツールホルダーを選定することが重要です。 例えば、油圧式ツールホルダーシリーズは刃径の4倍長さ条件で3μmの低振れ精度を実現し、HERコレット式シリーズは約5μm、加熱装置がある場合は熱収縮式シリーズを選択することで3μmの高精度加工が可能です。
加工効率が上がらないと感じていませんか?
加工効率が上がらないケースは、多段径加工が必要なワーク(例:自転車のフロントフォーク)や、工程数が多く、なおかつ高い精度が求められる加工品によく見られます。 当社では、加工条件を詳細に検討した上で、専用設計の特殊ツールホルダーの製作や、多段成形工具との組み合わせによる最適な加工プランをご提案し、加工効率の向上を図ります。
工具の把持が不安定で、引き抜き(抜け)やずれが発生していませんか?
工具の把持が不安定で引き抜き(抜け)が発生する主な原因は、ホルダーの把持力不足や締付トルクの誤りによるものです。 解決策としては、C型またはサイド固定式ホルダーの使用を推奨します。さらに、5μmの高精度を誇るHERコレット式シリーズホルダーを使用することで、安定した工具把持が可能です。また、トルクレンチを使用し、指定されたトルク値で締め付けることも重要です。
クーラント対応ツールホルダーの選定は適切ですか?
一般的にクーラント対応ツールホルダーを選定する理由は、切りくず排出や切りくず破砕の効率向上、さらに加工時の温度上昇を抑えるためです。このようなニーズに応じて、当社ではセンタークーラント方式とエンドクーラント方式の2種類をご用意し、お客様の加工条件に合わせて選択いただけます。
ツールホルダーのメンテナンスや保守はどのように行えばよいですか?
ツールホルダーでよく見られる故障・トラブルには以下のようなものがあります:
- ツールホルダーでよく見られる故障・トラブルには以下のようなものがあります:
- プルスタッド(BITシャンク部)の摩耗
- コレットの損傷
- ナットの摩耗
- 螺帽磨損
- 熱収縮式ホルダーのカーボン堆積
- 油圧式ホルダーの誤使用によるオイル漏れ など。
これらのトラブルを予防するには、日常的に清掃や手入れの習慣を徹底することに加え、製品の正しい使用方法や安全規定を理解しておくことが重要です。これにより、ツールホルダーの寿命低下を最小限に抑えることができます。